Por que a descarepação merece atenção
A descarepação define a qualidade da superfície da tira de aço e uma parcela relevante do custo de bombeamento da usina. Parece uma etapa simples: jatos de água em alta pressão removem a carepa formada no aço aquecido. Na prática, o resultado depende de força de impacto, padrão de aspersão, sobreposição entre jatos e estabilidade do fluxo.
Quando algum desses fatores falha, aparecem faixas e marcas no produto final, o consumo de água e energia sobe e as paradas de manutenção perdem previsibilidade.
Neste post, explicamos o que acontece fisicamente na remoção da carepa, mostramos onde estão os gargalos mais comuns nos laminadores a quente e apresentamos como a engenharia do bico DescaleJet® ULTRA muda esse cenário.
Os desafios da descarepação no laminador a quente
Seis problemas aparecem com frequência nas usinas e afetam diretamente a rentabilidade e a qualidade do produto.
- Remoção imperfeita: a variação no padrão de aspersão e a força insuficiente do jato deixam incrustações na tira, gerando faixas e defeitos na superfície.
- Alto consumo de água e energia: para compensar a perda de eficiência hidráulica, muitas usinas operam com vazão ou pressão excessivas. Isso exige bombas de grande capacidade e dificulta o cumprimento de metas de sustentabilidade.
- Turbulência no bico e no coletor: reduz a velocidade do fluxo, diminui a força de impacto efetiva e acelera o desgaste interno das peças.
- Entupimento e choque térmico: detritos obstruem os bicos, e a radiação do aço incandescente sobre bicos inativos pode expandir o suporte ou trincar os insertos de carboneto de tungstênio.
- Decisões baseadas em dados teóricos: as equações de impacto ignoram fatores reais, como turbulência, desaceleração das gotas no ar e respingos de retorno (splashback).
- Dependência de importação: prazos longos e incertos para peças podem parar a linha por falta de bicos de reposição.
A ciência da descarepação: o que acontece na superfície do aço
A carepa sai porque a água provoca trincas, vapor e impacto atuando juntos, e não apenas porque “lava” a superfície. O processo acontece em quatro etapas:
- A água aplicada faz a carepa e o metal base encolherem em ritmos diferentes. Isso cria trincas e separação entre as duas camadas.
- A força do jato empurra a água para dentro dessas trincas, até alcançar o metal base.
- O calor do aço transforma a água em vapor, o que provoca uma pequena explosão local.
- A explosão, somada à força de impacto, solta a carepa da superfície, e a água a leva embora.
A dificuldade de remoção varia com o tipo de aço, a temperatura do forno, o tempo de encharque e outros fatores. Por isso, a eficácia do processo depende do impacto e do padrão de aspersão da água sobre a tira em movimento.
Por que impacto medido vale mais que impacto calculado
O impacto medido em laboratório é sempre mais confiável do que o calculado, porque a teoria não enxerga o que acontece de fato no jato. A equação clássica da força total considera densidade do fluido, vazão e velocidade de saída. Ela não leva em conta a turbulência, a desaceleração das gotas no caminho até o alvo nem o splashback, e todos esses fatores alteram o impacto real.
Por isso, a Spraying Systems Co. não trabalha com dados calculados. Seus laboratórios usam um equipamento próprio que mede o impacto em dois eixos: uma célula de carga percorre todo o jato, indo e voltando em intervalos definidos, até cobrir a área inteira. Com isso, é possível determinar a força de impacto, a distribuição lateral e transversal, a cobertura e a espessura do spray.
Existem dois tipos de impacto a observar:
- Impacto lateral: força por unidade de largura. Mostra a distribuição e a uniformidade do impacto ao longo do jato e dá uma indicação relativa da eficácia de limpeza.
- Impacto específico: força total dividida pela área de impacto. Quanto menor a área do spray, maior a força por unidade de área.
Ao comparar dados de impacto, vale perguntar:
- O impacto foi calculado ou medido?
- Qual área foi usada nos valores específicos: a total ou a efetiva? Essa área foi medida ou calculada?
Mesmo quando todos os valores são medidos, cada fabricante usa alimentação de bico, equipamento e metodologia de análise diferentes. Por isso, os dados de fabricantes distintos não são comparáveis entre si. A melhor forma de comparar bicos é testá-los no mesmo equipamento, e os laboratórios da Spraying Systems estão abertos para essa análise.
Apresentando o DescaleJet® ULTRA
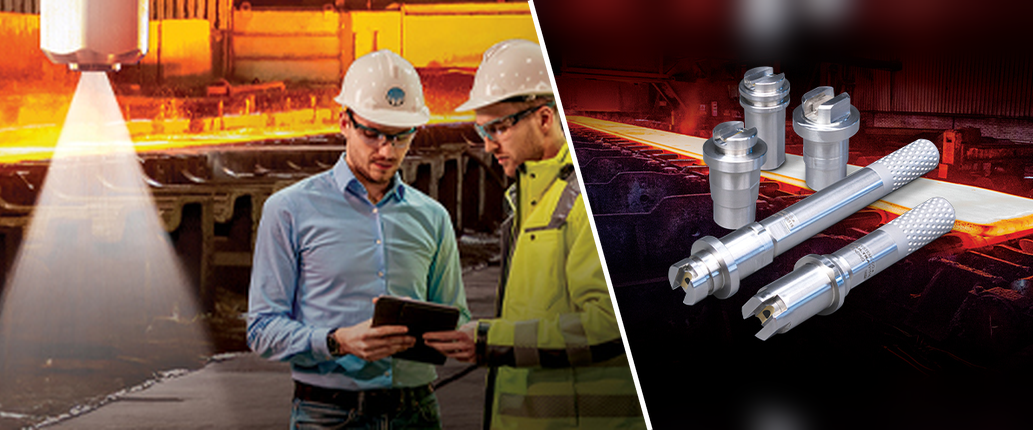
O DescaleJet® ULTRA entrega 25% ou mais de impacto em relação à linha anterior, a DescaleJet® Pro+, e foi projetado para resolver os gargalos descritos acima. É a nova geração de bicos de descarepação da Spraying Systems Co., desenvolvida para laminadores a quente exigentes. Em um único conjunto, reúne mais impacto, geometria de spray aprimorada, tolerâncias mais rígidas, construção durável em aço inoxidável e maior resistência a entupimentos.
Principais diferenciais
- Spray mais focado: o jato é mais reto e de menor espessura, o que concentra a energia, melhora o controle de sobreposição e dá mais uniformidade de cobertura ao longo da tira.
- Economia de água e energia: ao concentrar a energia hidráulica no alvo, o bico reduz o consumo de água e a demanda de bombeamento e de eletricidade, o que ajuda a usina a cumprir metas de redução de CO₂.
- Tolerâncias rígidas de ângulo e vazão: garantem desempenho previsível e repetível de bico para bico ao longo de todo o coletor.
- Novo filtro (strainer): equilibra eficiência de filtragem e resistência ao entupimento, para um funcionamento contínuo.
- Construção durável: aço inoxidável 316 com orifício de carboneto de tungstênio, para longa vida útil sob alta pressão e condições severas de laminação.
- Proteção contra choque térmico: há opção de insertos em aço inoxidável endurecido, para bicos expostos ao calor radiante do aço.
Do projeto do coletor à operação: não é só o bico
Escolher o bico certo é apenas o primeiro passo: o resultado final depende do equilíbrio entre impacto e eficiência do sistema como um todo. Para isso, a Spraying Systems Co. combina duas ferramentas de projeto:
- Software DescaleWare®: usa dados de impacto e cobertura coletados nos laboratórios para definir o layout do coletor e a seleção dos bicos. Você informa largura da placa ou tarugo, sobreposição, ângulo de ataque, vazão e pressão, e o software mostra o layout com tipo de bico, espaçamento, cobertura, altura de aspersão e valores de impacto.
- Simulação por Fluidodinâmica Computacional (CFD): valida o projeto nas condições reais de operação antes da fabricação. Também ajuda a diagnosticar problemas em coletores existentes, analisando alimentações, curvas e ângulos.
Manutenção preventiva: protegendo o investimento
Todo bico se desgasta com o tempo, e o desgaste costuma passar despercebido no início, até que os custos sobem e surgem perdas de produto. Um programa de manutenção consistente evita esse cenário:
- Inspeção visual: observe o padrão de aspersão. O jato plano estreita com o desgaste e as bordas ficam mais pesadas.
- Monitoramento do sistema: o desgaste aparece como aumento da vazão ou queda da pressão.
- Qualidade do aço: o desgaste compromete a pressão de impacto, e as mudanças no processo podem ser detectadas na tira.
- Limpeza correta: use ferramentas bem mais macias que o bico e nunca limpe o orifício com objetos de metal. Deixar os bicos de molho em solventes leves ajuda a soltar detritos.
- Rotina definida: estabeleça cronogramas de manutenção e aplique-os de forma consistente.
Choque térmico: o maior pesadelo da manutenção
Quando o aço quente passa sob bicos que não estão aspergindo água, eles podem sofrer choque térmico de duas formas:
- O calor expande o suporte de aço inoxidável, o inserto de carboneto se solta e a ponta passa a girar quando a água flui. Isso é comum em coletores com grande altura de aspersão.
- O calor eleva a temperatura do carboneto a ponto de ele trincar quando a água fria passa. A pressão pode expulsar fragmentos do bico. Isso costuma ocorrer em coletores próximos à superfície da tira.
Para reduzir o risco, os bicos devem ser protegidos quando não estiverem em uso e expostos ao aço quente. Os insertos em aço inoxidável endurecido são uma medida preventiva adicional.
Serviços que acompanham o produto
Os bicos DescaleJet® chegam à sua usina com um pacote de serviços que reduz o risco da troca e do dia a dia de operação:
- Suporte local: especialistas em aço atuam na sua área, apoiados por centros regionais de tecnologia de aspersão e por uma equipe de engenharia. Ajudam a equilibrar impacto, resfriamento e eficiência, reduzindo o consumo de água e energia e as emissões de CO₂ sem perder desempenho ou qualidade.
- Validação de desempenho antes da compra: simulamos as suas condições operacionais com ferramentas avançadas de análise de impacto e comparamos o desempenho do DescaleJet® ULTRA com os bicos que você usa hoje. Você conhece os ganhos antes de comprar.
- Preço competitivo e entrega rápida: a fabricação é feita em nossa fábrica nos EUA, com entrega de bicos em dias, e não em semanas ou meses. Trabalhar com um fornecedor local protege a operação contra interrupções na cadeia de suprimentos.
- Teste de vida útil: testes em laboratório determinam o intervalo ideal de substituição, para evitar problemas de qualidade causados por pequenas alterações de impacto e cobertura.
- Laboratórios abertos: você pode usar nossos laboratórios para as suas próprias análises de impacto.
Resultados esperados
A adoção do DescaleJet® ULTRA traz ganhos diretos de produtividade e de custo operacional para a siderúrgica:
- Superfícies lisas e sem marcas: o alinhamento preciso do jato e o controle rigoroso da sobreposição eliminam marcas de calha e faixas não limpas na tira.
- Menor consumo de água e energia: a força hidráulica otimizada permite usar menos água, alivia os sistemas de bombeamento elétrico e apoia as metas de redução de CO₂.
- Mais vida útil e confiabilidade: padrões operacionais estáveis e materiais resistentes aumentam a durabilidade dos bicos e a previsibilidade das paradas de manutenção preventiva.